产品概述
PPs 阻燃板材是以阻燃级聚丙烯树脂为原料,经挤出工艺连续成型的工程塑料板材。板材在普通 PP 板材的基础上添加了阻燃成分,使材料具备自熄性能,遇明火时能够阻止火焰蔓延,离开火源后自行熄灭,适用于对防火安全有要求的废气处理和通风系统。
板材表面平整光滑、色泽均匀,常规颜色为瓷白色和米黄色,厚度覆盖 2mm 至 60mm,宽度和长度可按加工需求裁切。与金属板材相比,PPs 阻燃板材密度小、重量轻,不生锈、不结垢,在酸碱环境中不会发生电化学腐蚀,整体使用寿命更长。
PPs 阻燃板材是熙诚环保加工制作喷淋塔、活性炭吸附箱、通风管道、防腐水槽和各类非标设备的主要原材料。板材可通过热熔焊接、弯头热弯、法兰拼接等方式加工成各种形状和结构,焊接强度可达母材本身强度的八成以上,满足防腐设备的结构受力要求。
工作原理
PPs 阻燃板材的阻燃原理是在聚丙烯基材中加入阻燃剂,改变材料的燃烧特性。当板材表面接触明火时,阻燃成分促使材料迅速碳化形成隔离层,阻断氧气和热量向板材内部传递,同时抑制可燃气体的生成,使火焰无法持续燃烧。火源移开后板材在短时间内自行熄灭,不会产生熔融滴落物引燃下方物料。
板材的耐腐蚀原理源于聚丙烯材料的分子结构。聚丙烯属于非极性高分子材料,化学稳定性好,对大多数酸、碱、盐溶液具有良好的耐受能力。废气中的酸性气体、碱性雾滴和腐蚀性液体接触板材表面时,不会与材料发生化学反应,板材内壁也不会像金属那样出现锈蚀和逐层减薄的现象。
结构组成
PPs 阻燃板材为均质实心板材,整板内外材质一致,不分层、不覆膜,截面致密无气孔。板材采用挤出工艺一次成型,厚度方向公差小,表面经过压光处理,平整度高,焊接时焊条与板面能够充分熔合,焊缝外观整齐且密封可靠。
板材按厚度可分为薄板、中厚板和厚板三个区间。薄板主要用于卷制圆风管和加工小型配件,中厚板用于焊接塔器筒体和设备外壳,厚板用于制作承受液体载荷的槽体和底座。板材边缘切割整齐,拼接时对口间隙小,有利于提高焊接效率和焊缝质量。
规格型号表
下表列出 PPs 阻燃板材的常规厚度规格和典型用途,非标宽度和长度可按需裁切。
| 厚度 | 典型用途 | 加工方式 |
|---|---|---|
| 2–5mm | 圆风管、小型管件 | 卷圆焊接 |
| 6–12mm | 塔器筒体、风阀阀体 | 卷板拼焊 |
| 15–25mm | 设备外壳、槽体侧壁 | 平板拼焊 |
| 30–60mm | 底座、承重结构 | 厚板焊接 |
产品特点
PPs 阻燃板材兼顾防腐性能与防火安全,是防腐设备加工的基础材料,主要特点如下。
- 添加阻燃成分,离火自熄,降低设备火灾蔓延风险
- 耐酸碱盐腐蚀,适用于多种腐蚀性废气和液体环境
- 材质均质不分层,焊接熔合可靠,焊缝强度高
- 密度约为钢材的五分之一,设备整体重量轻
- 表面光滑不结垢,内壁阻力小,便于冲洗维护
- 厚度规格齐全,从薄板到厚板可满足不同加工需求
- 可回收再利用,加工过程不产生有毒有害物质
| 材质 | 阻燃级聚丙烯 PPs |
|---|---|
| 板材颜色 | 瓷白色 / 米黄色 |
| 厚度范围 | 2–60mm |
| 成型工艺 | 挤出成型 |
| 阻燃特性 | 离火自熄 |
| 耐腐蚀性能 | 耐酸碱盐 |
| 焊接方式 | 热熔焊接 |
| 板材类型 | 均质实心板 |
| 相对密度 | 0.9–1.0 |
| 加工方式 | 裁切、热弯、焊接 |
应用行业
- 电镀生产线酸洗槽和排风通道的防腐衬板
- 化工企业酸碱废气处理设备的塔体板材
- 半导体和光伏工厂排风系统的阻燃风管板材
- 实验室通风柜和排气管道的防腐内衬
- 冶金行业酸洗车间的防腐围护结构
- 制药厂反应釜尾气吸收装置的壳体材料
- 污水处理站臭气收集罩和输送管道用材
典型工艺位置
PPs 阻燃板材位于设备制造环节的最上游,板材经车间下料切割后,通过卷圆、折弯和焊接加工成喷淋塔筒体、风管管段和槽体壁板,是整个防腐设备的结构主体。板材本身不直接安装在产线上,而是以设备形态出现在废气收集和处理系统的各个节点。
在通风系统中,由 PPs 板材卷制的风管沿车间顶部或外墙敷设,前端连接集气罩和排风设备,后端接入净化塔或活性炭箱。板材的阻燃等级决定了风管在室内和吊顶内敷设时的防火安全性,耐腐蚀性能则决定了管道在酸性或碱性废气环境中的使用年限。板材加工前按设备图核对厚度和阻燃等级,卷圆、折弯和焊接在洁净工装台上完成,焊缝饱满并做渗漏检查;成品和半成品在运输存放时加垫遮盖,避免板面磕碰和长期暴晒,进场时按批次留存材质证明与阻燃报告,方便后续验收和质量追溯。
相关产品
查看更多
立即咨询
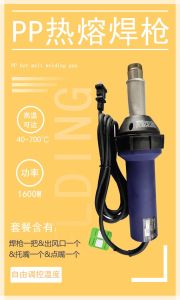
PP 塑胶热熔焊枪 / PPs 系列(厚度 2–60mm)