产品概述
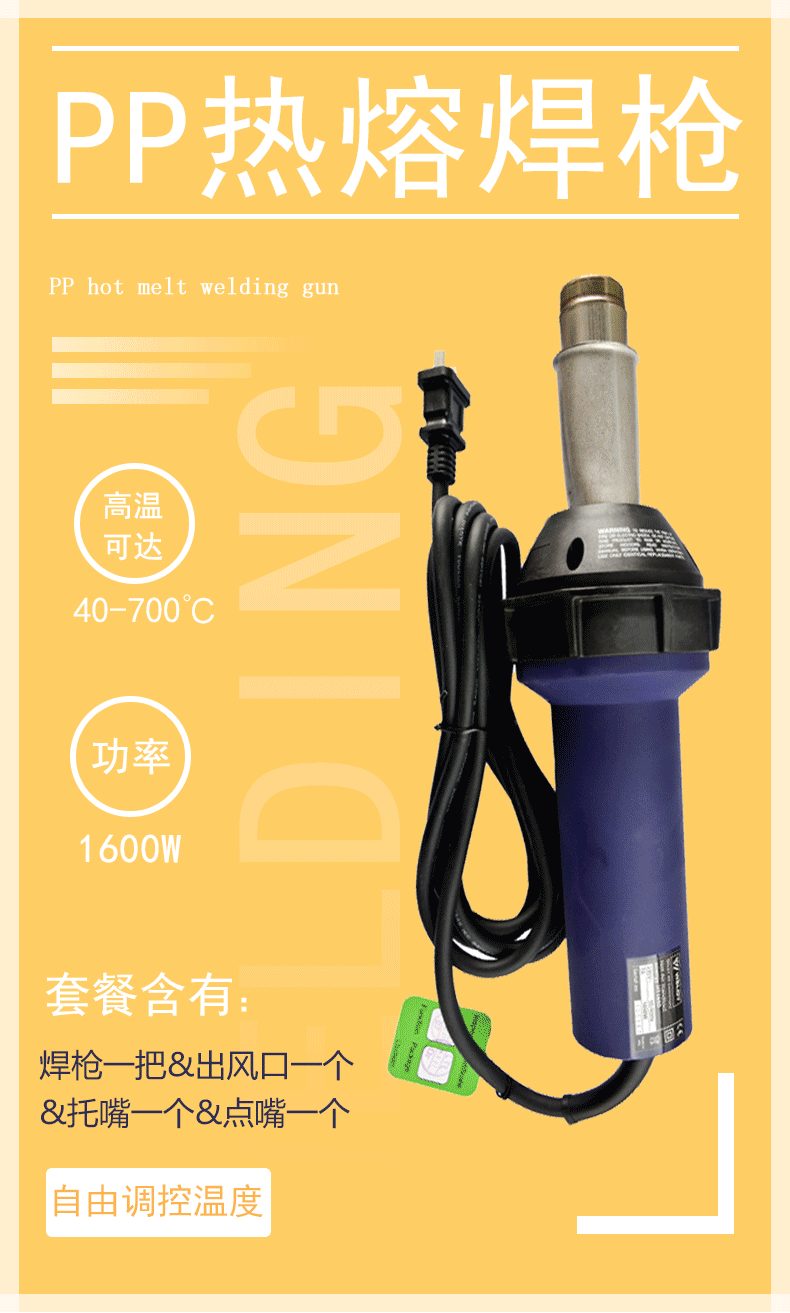
PP 塑胶热熔焊枪是一种以热风为热源的手持式塑料焊接工具,主要用于 PP 和 PPs 板材、管材的热熔拼接。焊枪内部的发热芯将风机吸入的空气加热后从焊嘴喷出,高温热风同时加热焊条和接缝,使塑料达到熔融状态后加压粘合,冷却后形成牢固的焊缝。
焊枪机身采用隔热结构设计,手柄符合手持作业习惯,长时间操作不易疲劳。设备温度可以根据板材厚度和环境温度调节,配合扁嘴、圆嘴、三角嘴和快速拉焊嘴等不同焊嘴,能够完成拼缝、角缝、打底、盖面和快速焊接等多种作业,是防腐设备车间制作和工程现场安装的常用工具。
熙诚环保供应的塑胶热熔焊枪与 PP 阻燃焊条、PPs 板材配套使用,适用于喷淋塔筒体卷焊、风管纵缝环缝焊接、槽体拼板以及现场接口补焊。焊枪发热稳定、升温快、风量大,既能在车间固定工位使用,也可以携带到高空和受限空间进行现场作业。
工作原理
焊枪接通电源后,电机驱动风轮将环境空气吸入枪体,空气流经陶瓷或金属发热芯时被迅速加热,热风从前端焊嘴定向喷出。焊接时焊嘴同时对准焊条和接缝坡口,热量使焊条表面和板材接缝表层熔化,焊工手持焊条沿接缝匀速移动并施加轻微压力,熔融塑料填充接缝,离开热风区域后冷却固化形成焊缝。
温度调节是保证焊接质量的关键。PP 材料只有在合适的熔融温度区间才能充分熔合,温度过低会造成焊条与母材之间虚焊,焊缝受力后开裂;温度过高则材料碳化发黄、产生气孔,甚至焊穿薄板。可调温焊枪通过旋钮或电子温控改变发热功率,焊工根据板材厚度、焊条规格和环境温度设定温度,并通过走枪速度控制热输入。
结构组成
焊枪主要由枪体外壳、风机电机、发热芯、温控组件、焊嘴和电源线组成。枪体后端为进风口和风机,中段为隔热手柄和发热腔,前端安装可更换的焊嘴。温控旋钮或显示屏位于手柄上方,便于操作中观察和调节,发热芯多为可更换设计,老化后可以单独维护。
焊嘴按用途分为多种形式。扁嘴喷出宽幅热风,适合板材拼缝预热和大面积焊接;圆嘴热量集中,配合圆焊条进行打底和角缝焊接;快速焊嘴带有焊条导向槽,焊条从焊嘴中穿过并同步加热,单手即可完成送丝和焊接,适合长直焊缝的快速施工。
规格型号表
下表为常见塑料热风焊枪的功率规格和适用场合,具体以实物铭牌为准。
| 类型 | 适用场合 | 焊接厚度 |
|---|---|---|
| 小功率调温焊枪 | 薄板、修补、现场补焊 | 2–8mm |
| 标准调温焊枪 | 风管、塔体常规焊接 | 5–20mm |
| 大功率焊枪 | 厚板、槽体多层焊 | 15mm 以上 |
| 快速拉焊套装 | 长直焊缝连续作业 | 按焊嘴配套 |
产品特点
PP 塑胶热熔焊枪结构紧凑、调节方便,是塑料防腐设备加工的基础工具,主要特点如下。
- 热风加热均匀,焊条与母材同步熔融,焊缝强度高
- 温度连续可调,适配不同厚度板材和施工环境
- 焊嘴可更换,拼缝角缝和快速拉焊均可胜任
- 机身隔热良好,长时间手持作业不易烫手
- 升温速度快,开机后短时间即可进入焊接状态
- 体积小重量轻,便于高空和现场狭小空间作业
- 发热芯可更换,维护成本低,使用寿命长
| 焊接材质 | PP / PPs 塑料 |
|---|---|
| 加热方式 | 热风加热 |
| 温度调节 | 可调温 |
| 焊嘴类型 | 扁嘴 / 圆嘴 / 快速焊嘴 |
| 供电方式 | 交流电源 |
| 冷却方式 | 风冷 |
| 手持方式 | 手持式 |
| 配套焊条 | PP 圆焊条 / 三角焊条 |
| 适用板厚 | 2–20mm 及以上 |
| 设备形式 | 手持式热风焊枪 |
| 适用场景 | 现场补焊和车间焊接 |
应用行业
- 防腐设备制造厂喷淋塔和槽体的车间焊接
- PPs 通风管道安装现场的纵缝环缝焊接
- 电镀酸洗槽和化工水箱的制作与补焊
- 废气处理工程检修时的管道接口补焊
- 实验室通风柜和塑料排风罩的加工制作
- 半导体厂酸碱排风系统的现场改管焊接
- 环保设备安装公司的野外和高空作业
典型工艺位置
热熔焊枪贯穿 PPs 设备从制作到安装的全过程。在车间内,焊枪配合工装台完成板材下料后的卷圆纵缝、筒体环缝、法兰角缝和内部加强结构焊接;在施工现场,焊枪用于预制管段之间的对接、设备进出口与风管的连接以及支吊架附近的局部封焊。
在检修维护阶段,焊枪是处理渗漏和改造开孔的主要工具。设备运行中出现焊缝渗漏时,排空介质并清理表面后用焊枪配合焊条补焊;产线调整需要新增支管或接口时,现场开孔后用焊枪焊接短管和法兰。焊枪的便携性使这些作业不必将设备返厂即可完成。焊枪使用前根据板材厚度和环境温度调节热风温度,先在废料上试焊确认熔合良好再正式施焊,焊接时焊枪、焊条与焊缝保持稳定角度和匀速移动;作业结束后及时清理焊嘴积料、冷却后收纳,定期检查电源线和发热芯,现场作业远离易燃物并保持通风。
相关产品
查看更多
立即咨询
PP 阻燃焊条 / 调温式热风塑料焊枪