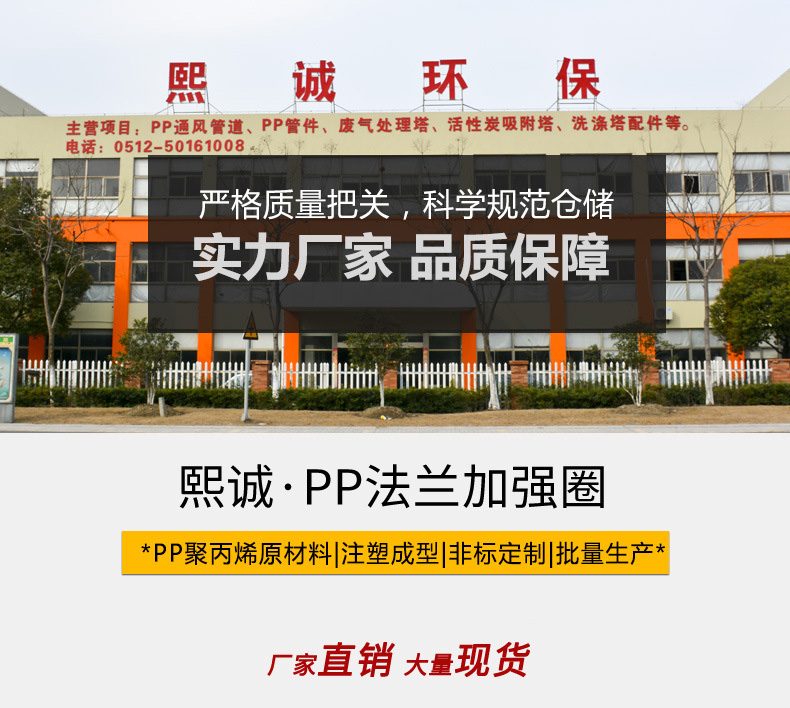
Vòng biên định hình PP
| Mô hình sản phẩm | Dòng sản phẩm van hàn phẳng bằng ép nhựa |
|---|---|
| Phân loại sản phẩm | Sản phẩm ép phun PP |
| Giá tham khảo | Tìm hiểu báo giá thương mại |
Thông tin sản phẩm
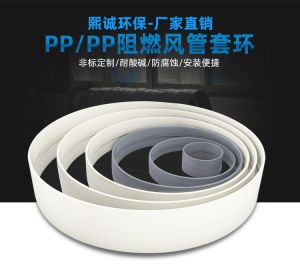
Đai kết nối PP được đúc bằng nhựa PP để tạo thành dạng đĩa đường ống, có lỗ bu lông phân bố đều trên bề mặt đĩa. Khi hai tấm đai được ép chặt vào nhau và bu lông được vặn chặt, thêm đệm làm kín giữa chúng, có thể kết nối chắc chắn giữa đường ống và đường ống, hoặc đường ống và thiết bị. Kết nối đai kín khí tốt, dễ tháo lắp, là phương thức kết nối chính cần kiểm tra và phân đoạn trong hệ thống thông gió.
So với đai hàn thủ công, đai đúc có độ chính xác kích thước cao, bề mặt đĩa phẳng, vị trí lỗ bu lông chính xác, và tính đồng nhất cao khi sản xuất hàng loạt. Khi kết nối đai với ống gió, đầu ống được đẩy vào miệng đai, sau đó hàn bằng tấm hàn để cố định, đường hàn nằm ở miệng đai, không ảnh hưởng đến bề mặt kín của đai. Sản phẩm chịu ăn mòn axit, bazơ, muối, không gỉ sét, trọng lượng thấp hơn nhiều so với đai kim loại.
Đai kết nối PP được Xicheng Environmental Protection cung cấp đi kèm với bộ đường ống gió đúc, từ đường ống có đường kính nhỏ đến đường ống có đường kính lớn, đầy đủ các quy cách, và có thể cung cấp vật liệu PP chống cháy. Bề mặt kín của đai là bề mặt phẳng, kết hợp với đệm cao su hoặc đệm PTFE, sau khi bu lông được vặn đều có thể chịu áp lực dương và âm của hệ thống thông gió, phù hợp cho việc kết nối giữa tháp, quạt, vòi gió và đường ống.
Nguyên lý hoạt động
Kết nối đai dựa vào lực vặn ban đầu của bu lông để ép đệm làm kín giữa hai bề mặt kín của đai. Sau khi bu lông được vặn chặt, đệm bị biến dạng đàn hồi và lấp đầy các bất đều nhỏ trên bề mặt kín, ngăn chặn dòng khí rò rỉ qua bề mặt kết nối. Đĩa đai phân bổ lực tập trung của bu lông đều trên toàn bộ vòng tròn, giúp giao diện đường ống vẫn giữ chặt khi chịu áp lực gió và trọng lượng của đường ống.
Nguyên lý chống ăn mòn của đai đúc nằm ở việc sử dụng vật liệu PP toàn bộ, vật liệu với đường ống và thiết bị giống nhau, bề mặt bên trong tiếp xúc với khí ăn mòn và bề mặt kín đều không chứa kim loại. Bu lông kết nối tuy chủ yếu là vật liệu kim loại, nhưng nằm bên ngoài đĩa đai không tiếp xúc trực tiếp với chất lỏng, thêm mũ bu lông nhựa hoặc xử lý chống ăn mòn có thể thích ứng với môi trường ăn mòn. Đường hàn và bề mặt kín cùng nhau đảm bảo tính liên tục chống ăn mòn và kín khí của vị trí kết nối.
Thành phần cấu trúc
Đai đúc gồm đĩa đai, miệng đai và lỗ bu lông. Đĩa đai là vòng tròn có độ dày nhất định, là vị trí chịu lực của bu lông ép và đệm làm kín; miệng đai phù hợp với đường kính ngoài của ống gió, sau khi tháo lắp sẽ hàn cố định; các lỗ bu lông phân bố đều trên vòng tròn của đĩa, đường kính và số lượng lỗ tăng lên cùng với đường kính ống, đảm bảo áp lực kín khí đều trên vòng tròn.
Bề mặt kín của đai là cấu trúc bề mặt phẳng, gia công phẳng, đĩa đai có đường kính lớn có thể có thanh gia cường trên mặt sau để tăng độ cứng và ngăn mặt đĩa bị cong vênh khi bu lông được vặn chặt. Phần miệng đai hàn với ống gió có độ dài đủ để đảm bảo độ bền của đường hàn. Giữa hai tấm đai, tùy thuộc vào tính chất chất lỏng, có thể chọn đệm cao su chịu axit, bazơ, đệm PTFE hoặc các đệm chống ăn mòn khác.
Bảng quy cách và mẫu
Bảng dưới đây mô tả cấu trúc và phụ kiện của đai đúc, kích thước cụ thể tương ứng với bộ đường kính ống gió.
| Phần tử | Chức năng | Phụ kiện |
|---|---|---|
| Đĩa đai | Ép bu lông làm kín | Bu lông vít |
| Miệng đai | Tháo lắp ống gió hàn | Tấm hàn PP |
| Bề mặt kín | Ép đệm chống rò rỉ | Đệm chống ăn mòn |
Đặc điểm sản phẩm
Đai kết nối PP đáng tin cậy, dễ lắp tháo, là phụ kiện kết nối tiêu chuẩn của đường ống thông gió chống ăn mòn, các đặc điểm chính như sau.
- Đúc thành một thể, bề mặt đĩa phẳng, vị trí lỗ bu lông chính xác
- Kết nối đai kín khí tốt, có thể chịu áp lực gió của hệ thống thông gió
- Dễ lắp tháo, thuận tiện cho việc kiểm tra thiết bị và rửa đoạn đường ống
- Chống ăn mòn axit, bazơ, không gỉ sét, nhẹ trọng lượng
- Đi kèm với bộ đường ống gió đúc, quy cách đầy đủ, dễ lựa chọn
- Hàn bằng cách tháo lắp, đường hàn không ảnh hưởng đến bề mặt kín
- Có thể cung cấp vật liệu chống cháy, phù hợp với yêu cầu phòng cháy trong nhà
| 材质 | PP / PPs 聚丙烯 |
|---|---|
| 成型工艺 | 注塑一体成型 |
| 连接形式 | 法兰螺栓连接 |
| 密封面形式 | 平面 |
| 与风管固定 | 承插焊接 |
| 耐腐蚀性能 | 耐酸碱盐 |
| 配套垫片 | 防腐密封垫片 |
| 阻燃选项 | PPs 离火自熄 |
| 压力等级 | 低压通风适用 |
| 配套口径 | 多档口径可选 |
| 螺栓孔位 | 按标准加工 |
Ngành ứng dụng
- Kết nối mặt cắt法兰 giữa cổng vào ra của tháp phun rửa và đường ống gió
- Kết nối mặt cắt法兰 giữa cổng vào ra của quạt chống hà và đường ống gió chính
- Kết nối mặt cắt法兰 hai đầu của đường ống với van gió điện và van gió thủ công
- Điểm kết nối cần bảo trì định kỳ cho các thiết bị như hộp hấp thụ than hoạt tính
- Đường ống thoát khí phân đoạn cần tháo lắp theo từng phần trong xưởng hóa chất
- Kết nối hệ thống thoát khí axit-base trong dây chuyền sản xuất bán dẫn và mạ kim loại
- Kết nối đường ống thoát khí của tủ thông gió phòng thí nghiệm với đường ống chính
Vị trí quy trình điển hình
Phần lắp法兰 được đặt tại các nút đường ống cần tháo lắp bảo trì hoặc kết nối thiết bị. Cổng vào ra của thiết bị thường đi kèm法兰, sau khi hàn法兰 tại đầu đường ống thì đối hợp với法兰 của thiết bị, giữa hai mặt法兰 được thêm đệm và siết bằng болт; các bộ phận đường ống như van, bộ giảm âm cũng kết nối vào hệ thống qua法兰 để thuận tiện thay thế sau này. Các đoạn đường ống thẳng được lắp法兰 theo khoảng cách nhất định để dễ lắp đặt và vệ sinh theo từng đoạn.
Trong hệ thống xử lý khí thải,法兰 tập trung xuất hiện tại cổng vào ra của tháp, cổng vào ra của quạt, hai đầu van gió và điểm kết nối thiết bị hấp thụ. Khi lắp đặt cần đảm bảo hai mặt法兰 đồng trục song song, đệm ở giữa, болт siết theo thứ tự chéo đều từng lần để tránh bị lệch và rò rỉ do lực tập trung một bên. Chất lượng kết nối法兰 quyết định trực tiếp việc hệ thống có bị thổi khí trong điều kiện hút chân không hay không. Trước khi lắp法兰 cần kiểm tra đường kính định danh, hình thức bề mặt kín và phân bố lỗ болт, khi hàn đầu nối vào đường ống gió cần giữ mặt法兰 vuông góc với trục đường ống để tránh lệch kết nối; болт siết theo thứ tự chéo 2-3 lần đều tay, đệm ở giữa và không tái sử dụng, bảo vệ bề mặt kín khi cẩu và vận chuyển, khi phát hiện rò rỉ法兰 cần xả áp trước rồi siết đều hoặc thay đệm mới.
Trước khi hàn, xác nhận đường kính mặt côn và đường ống dẫn gió tương thích, chiều sâu mặt côn đủ, đường ống dẫn gió lắp vào mặt côn ở cổ đúng vị trí, mặt côn và trục đường ống dẫn gió phải thẳng đứng, không bị nghiêng. Thứ nhất hàn điểm định vị đối xứng theo vòng tròn để cố định, kiểm tra độ thẳng đứng của mặt côn và độ phẳng của mặt đầu, hợp lệ rồi mới hàn đầy theo vòng tròn cổ, đường hàn liền mạch đầy đặn, không có lỗ khí. Khi hàn chú ý không làm nóng chảy bề mặt kín của mặt côn, sau khi hàn làm sạch cặn hàn và bắn tạc, chờ nguội hoàn toàn rồi mới lắp đệm. Mặt côn nghiêng sẽ khiến hai mặt côn không song song khớp chặt, khe hở cục bộ quá lớn, là nguyên nhân phổ biến gây rò rỉ khí của mặt côn. Khi hàn số lượng, có thể dùng dụng cụ đỡ đảm bảo độ thẳng đứng của mặt côn, sau khi hàn kiểm tra từng cái bằng thước góc hoặc mẫu tham chiếu, không đạt chuẩn cần sửa chữa kịp thời.
Đường kính lớn đĩa ren nhựa có giới hạn độ cứng, nếu lực siết bulông quá lớn, thứ tự siết sai hoặc treo đường ống sai cách, bề mặt đĩa có thể cong vênh và biến dạng, gây mất khả năng kín. Đĩa ren đường kính lớn nên chọn đĩa ren dày hơn có thanh gia cường, tăng số lượng bulông và độ dày đĩa hợp lý, khi siết phải tuân thủ thứ tự chéo hai đến ba lần phân bổ lực đều, tuyệt đối không siết một bên một lần. Trọng lượng đường ống và bộ phận phải được chịu bởi khung đỡ độc lập, không để đĩa ren chịu lực cắt của đường ống và trọng lượng thiết bị, khi cần thiết nên lắp khung đỡ độc lập hai bên đĩa ren. Sau khi lắp đặt cần kiểm tra xem bề mặt đĩa ren có song song không, khe hở có đều không. Trong quá trình vận hành nếu phát hiện đĩa ren đường kính lớn cong vênh và hở khí, cần tái căn chỉnh, gia cố hoặc thay thế đĩa ren kiểu gia cường, không được chỉ tăng lực siết một cách mù quáng.
Sản phẩm liên quan
Xem thêm Đề xuất
Cân băng gió PVC
 Đề xuất
Vành thông gió bằng nhựa PVC
 Đề xuất
Vòng nhựa PP
 Đề xuất
Van gió thủ công PP
Báo giá
Van gió thủ công PP / Dòng sản phẩm van hàn phẳng bằng ép nhựa