产品概述
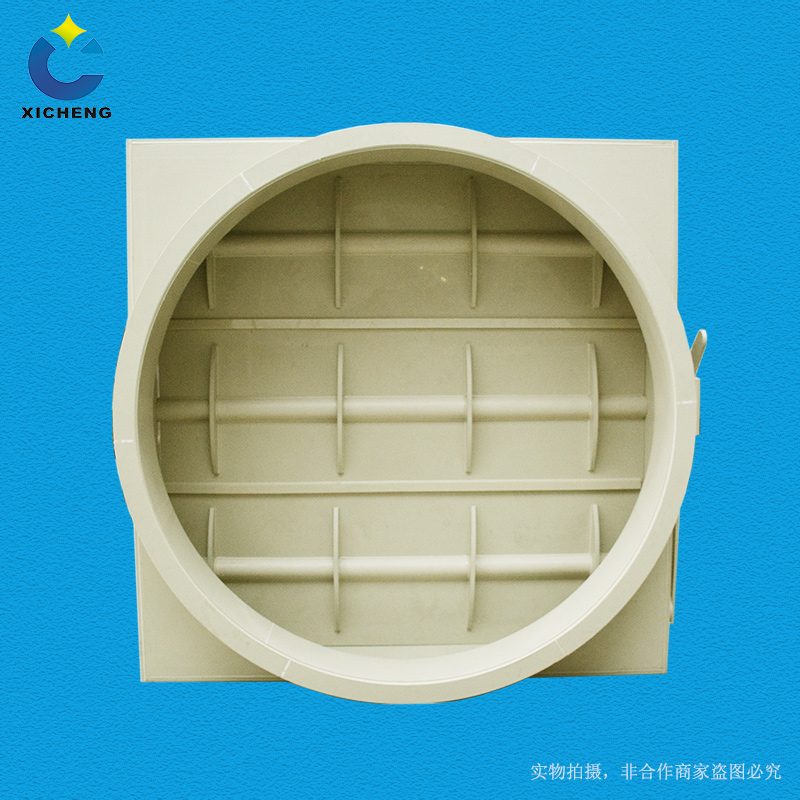
PP 加工风阀是采用 PP 板材卷制焊接阀体、再装配阀瓣、阀轴和手动机构而成的圆形风量调节阀。它与注塑成型风阀的区别在于口径和结构不受模具限制,可以制作大直径、厚壁、特殊长度和特殊连接尺寸的风阀,主要用于成型标准系列覆盖不到的大口径主干管和非标设备接口。
风阀通过外部手柄或蜗轮机构带动阀瓣在筒体内转动,改变流通截面来调节风量和启闭风道。板焊阀体与加工风管采用相同材料和工艺,焊缝连续、内壁平整,可与风管焊接成一体或法兰连接,防腐性能统一。对于大口径阀门,阀瓣采用双层板加筋结构、阀轴加粗、轴座设轴承,保证阀瓣在风压下不抖动、转动不卡涩。
熙诚环保可按图纸和工况加工 PP 圆形手动风阀,口径、壁厚、法兰标准、阀瓣形式和操作机构均可定制,并可在阀体上预留检修口和开度指示。产品适用于化工、电镀和环保治理工程中大口径防腐排风管道的风量调节和检修隔断。
工作原理
加工风阀依靠阀瓣角位移改变管道局部阻力。阀瓣绕阀轴旋转,与气流垂直时阀门全关、平行时全开,中间角度对应不同开度。关小阀瓣时局部阻力增大,该支路风量减小,从而实现各支路风量平衡和总风量调节。大口径阀瓣受风面积大,转轴和轴座需要承受较大气动力矩,这是加工风阀结构加强的重点。
板焊风阀的防腐来自 PP 板材和同材质焊缝。阀体、阀瓣均为聚丙烯,耐酸碱废气腐蚀,不生锈、不卡涩,阀瓣边缘即使长期接触腐蚀气体也能保持形状。大口径阀瓣设计为加筋双层或弧形结构,提高刚性,防止在气流中产生颤动和噪声;阀轴采用防腐包覆或耐腐蚀材质,轴座密封减少轴孔漏风。
结构组成
加工风阀由板焊阀体、阀瓣、阀轴、轴座、操作机构和法兰组成。阀体为 PP 板卷焊圆筒,纵缝连续焊接,两端焊法兰或做承口。阀瓣为圆形板片,大口径阀瓣焊接加强筋或制成双层结构,固定在横穿阀体的阀轴上。阀轴两端由固定在阀体外侧的轴座支撑,轴座内设轴套和密封。
操作机构小口径用手柄直接驱动并带开度锁定,大口径采用蜗轮蜗杆或齿轮机构减速,操作省力且可自锁。阀瓣边缘可加软密封条提高关闭气密性。阀体外侧可焊接加强圈承受负压,法兰按管道标准配钻。需要自动控制时,同一板焊阀体可改装电动执行器,成为加工电动风阀。
规格型号表
下表为加工风阀与成型风阀的特点对照,具体口径按风管配套。
| 项目 | 板焊加工风阀 | 注塑成型风阀 |
|---|---|---|
| 口径范围 | 大口径非标 | 标准系列 |
| 阀瓣结构 | 可加筋加强 | 标准单片 |
| 操作机构 | 手柄 / 蜗轮 | 手柄为主 |
| 适用 | 主干管非标段 | 标准支管 |
产品特点
PP 加工风阀口径不限、结构可加强,是大口径非标防腐风管的专用调节阀,主要特点如下。
- PP 板卷焊成型,口径壁厚长度非标定做
- 适合成型系列以外的大直径主干管
- 阀瓣加筋阀轴加粗,大风压下不颤动
- 大口径配蜗轮机构,操作省力可自锁
- 耐酸碱腐蚀,焊缝与风管防腐等寿命
- 法兰承插均可,与加工风管配套一致
- 可预留检修口,也可改装电动执行器
| 阀体材质 | PP 板材 |
|---|---|
| 加工工艺 | 卷板焊接装配 |
| 截面形状 | 圆形 |
| 驱动方式 | 手柄 / 蜗轮手动 |
| 阀瓣结构 | 单片 / 加筋加强 |
| 连接方式 | 法兰 / 承插焊接 |
| 耐腐蚀性能 | 耐酸碱盐 |
| 规格特点 | 大口径非标定做 |
| 可改装 | 电动执行器 |
| 密封选项 | 阀瓣边缘软密封 |
| 板材厚度 | 按口径选配 |
应用行业
- 化工大风量排风主干管的大口径调节阀
- 环保治理工程风机进出口非标隔断阀
- 电镀车间大直径防腐排风总管风阀
- 成型标准系列以外口径的风管调节阀
- 塔器和净化设备非标圆形接口风阀
- 老旧防腐风管改造的异形尺寸替换阀
- 需要蜗轮省力操作的高位大口径阀门
典型工艺位置
加工风阀安装在大口径圆形主干管、风机进出口和非标设备接口处,承担风量调节和检修隔断。阀门位置要留出操作机构的操作和检修空间,高位安装的大口径阀配蜗轮机构和操作链或操作平台。阀两端法兰与加工风管对中连接,阀体重力和操作力由管道支架承担,重型蜗轮机构下设独立支撑。
系统调试时,大口径风阀通常用于总风量和区域风量的粗调,支管小阀用于精细平衡。检修时关闭主干阀隔断前后设备,软密封阀瓣可减少漏风。需要远程或自动控制的大口径管段,在订货时说明执行器型号和控制方式,由同一板焊阀体配电动执行器实现。风阀安装前核对口径、法兰标准和阀瓣形式,手动盘车确认阀瓣转动无卡阻,再与管道对中紧固;大口径阀门的操作机构和执行器重量由独立支架承担,避免长期压在法兰和管道上,运行中定期检查阀瓣密封、轴套和锁紧装置,积尘或结晶时清理后再动作。
相关产品
查看更多
立即咨询
PP 阻燃加工三通 / PP 板焊圆形手动风阀